خلاصة:غالبًا ما تواجه العمليات الصناعية الصغيرة والمتوسطة الحجم استنزافًا خفيًا للإنتاجية: حيث يتم تجميع أنظمة الهواء المضغوط من مكونات غير متطابقة، ويتم ضغطها في مساحات غير كافية، ويتم تجميعها معًا بواسطة أنابيب مترابطة ضعيفة. الضواغط الهواء اللولبية الصغيرة بقدرة 4-11 كيلو وات TASتصل إلى إجابة متكاملة تمامًا لهذا التجزئة - حزمة واحدة توحد الضغط والتجفيف والترشيح والتحكم. تتناول هذه المقالة كيفية تغيير البنية المتكاملة لمنطق التثبيت، وكيف توفر تقنية الترشيح ثنائي المرحلة وتقنية التجفيف التدويري هواءً نظيفًا وجافًا باستمرار، ولماذا تعكس فلسفة التصميم وراء هذا النظام المدمج تحولًا أوسع نحو معالجة الهواء المضغوط كأداة مساعدة مُدارة بدلاً من مجموعة من الأجهزة. كما يستكشف أيضًا تخطيط الصيانة، والمراقبة الممكّنة لإنترنت الأشياء (IIoT)، والأسئلة العملية التي تنشأ عندما تسعى المنشآت الصغيرة إلى تحقيق موثوقية النظام الكبير دون التأثير على النظام الكبير.
1. البنية المتكاملة: عندما تصبح غرفة الضاغط حزمة واحدة
تتبع تركيبات الهواء المضغوط التقليدية نمطًا مألوفًا. يتم شراء ضاغط لولبي دوار، ثم يتم اختيار مجفف مبرد بشكل منفصل، ثم تتم إضافة الترشيح، ثم يتم توجيه الأنابيب بينهما. يقدم كل مكون نقاط الاتصال الخاصة به، وبصمته الخاصة، وسطح الفشل المحتمل الخاص به. في المنشآت التي تتنافس فيها معدات الإنتاج بالفعل على المساحة الأرضية، يصبح هذا التراكم للصناديق المنفصلة والخطوط المترابطة عبئًا لوجستيًا يؤدي بهدوء إلى تآكل فوائد الهواء المضغوط كمرافق.
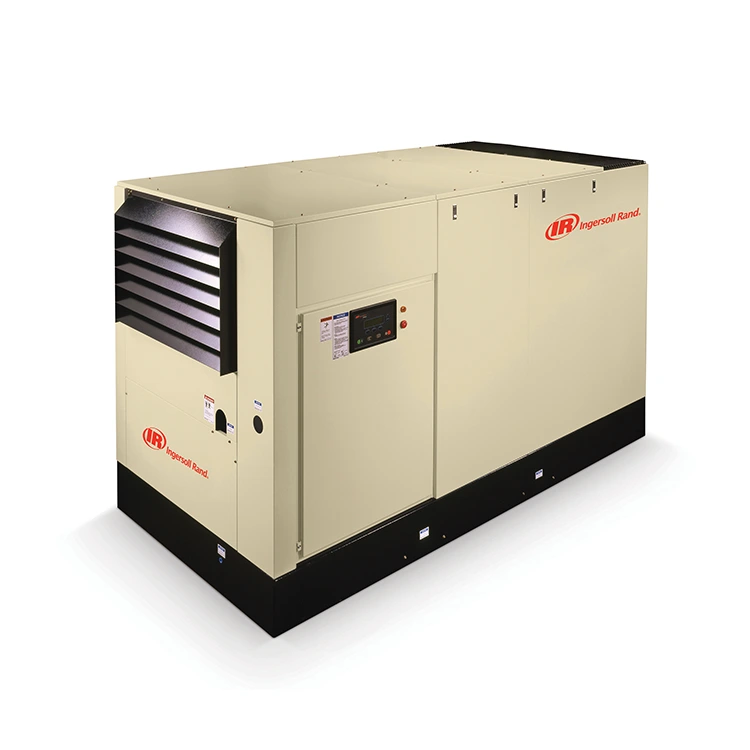
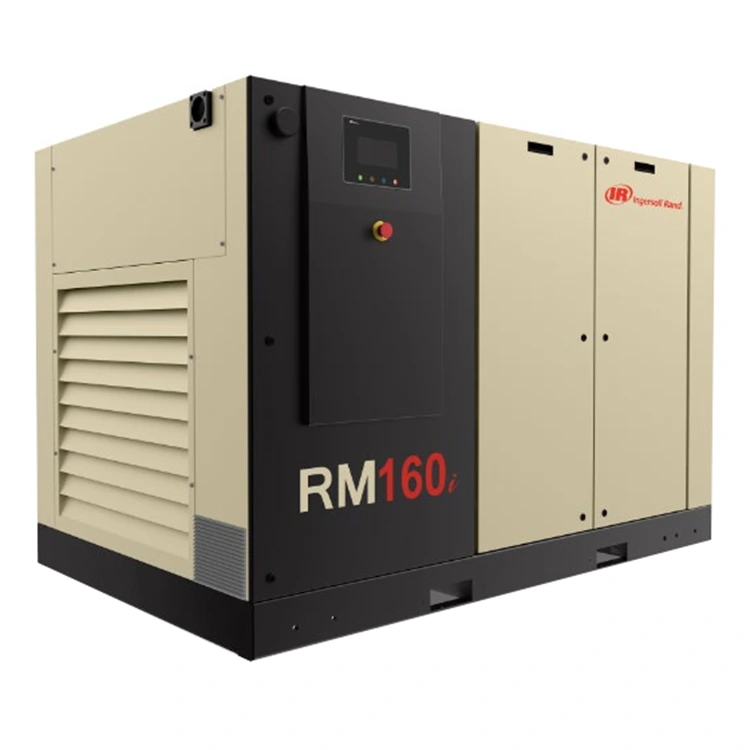
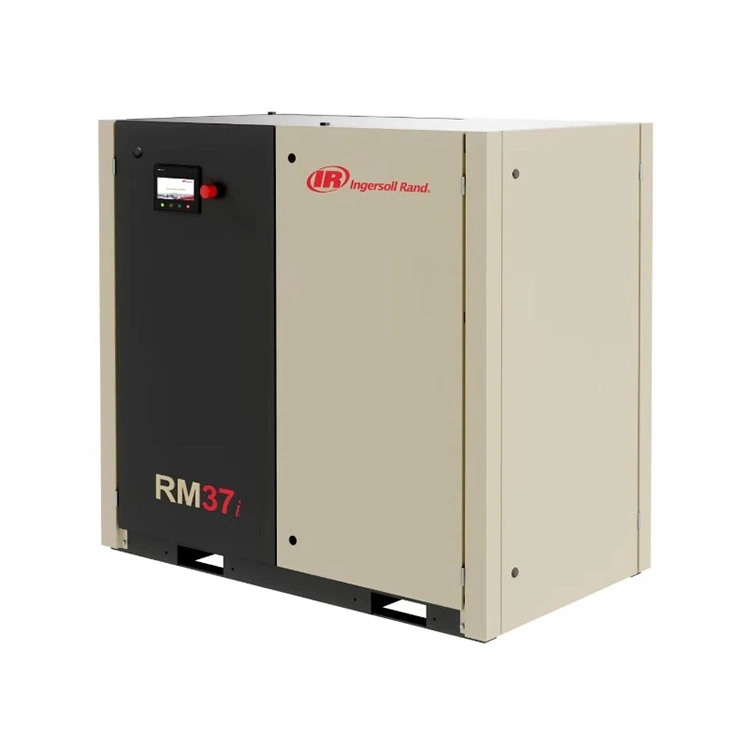
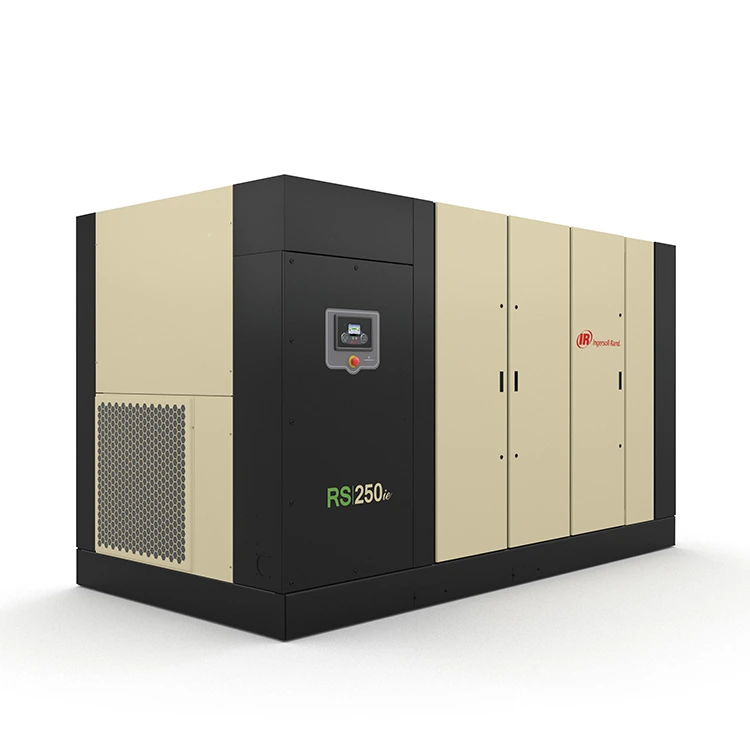
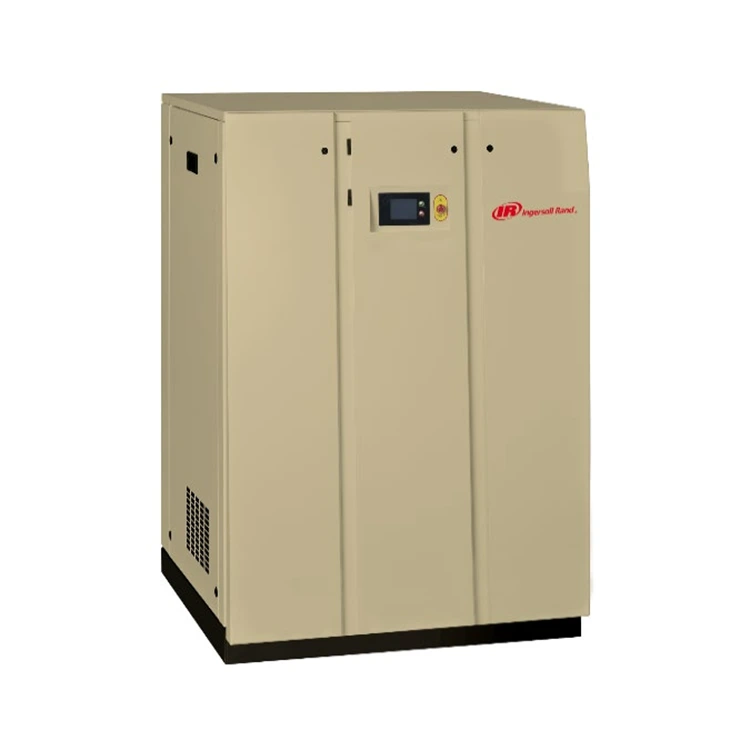
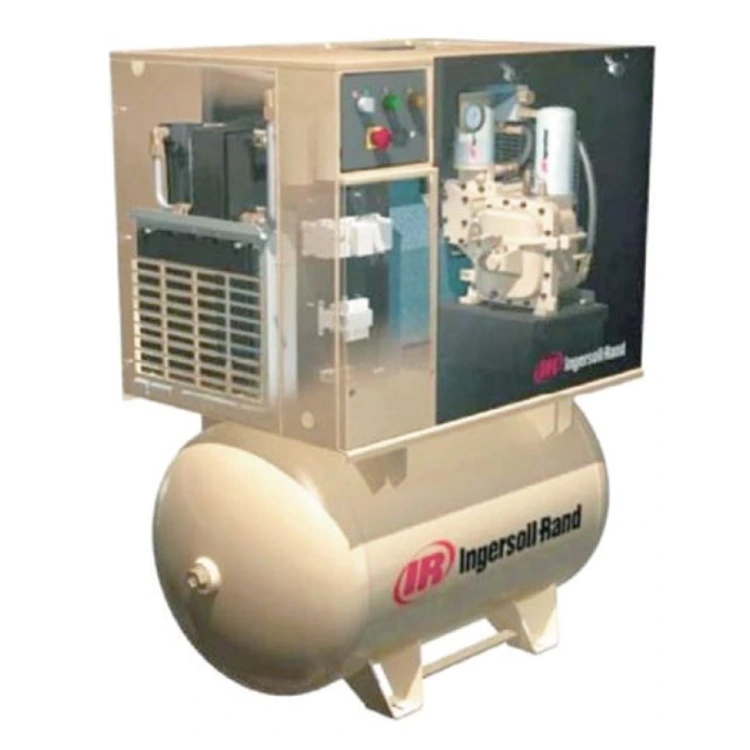
الضواغط الهواء اللولبية الصغيرة بقدرة 4-11 كيلو وات TASتناول المشكلة من الاتجاه المعاكس. تم تصميم الضغط والتجفيف والترشيح والتحكم كنظام واحد منذ البداية، ولم يتم تجميعه بعد ذلك. والنتيجة هي حزمة تشغل مساحة أقرب إلى ما قد يتطلبه الضاغط المستقل، مع تقديم جودة الهواء لقطار معالجة متعدد المكونات. وهذه ليست مجرد وسيلة راحة موفرة للمساحة؛ يغير منطق التثبيت بالكامل.
لماذا يكون عدد الاتصالات الأقل مهمًا أكثر من عدد المكونات الأقل؟
تمثل كل وصلة ملولبة، وكل وصلة ذات حواف، وكل طول من الأنابيب المترابطة فرصة لفقد الضغط أو التسرب. تؤكد إرشادات الصناعة بشأن أنابيب الهواء المضغوط باستمرار على أن الوصلات الملولبة المعرضة للتسرب والممرات المدعومة بشكل غير صحيح هي من بين المصادر الأكثر شيوعًا لعدم كفاءة النظام [11†L46-L50]. عندما يتم دمج مرحلتي المجفف والترشيح في حزمة الضاغط، تختفي تلك الخطوط المترابطة. النظام الذي يصل إلى نقطة الاستخدام يكون أنظف ليس لأن المكونات متفوقة في عزلتها، ولكن لأن البنية تزيل الروابط الضعيفة بينها.
ويمتد هذا المبدأ إلى التبريد أيضًا. تعمل الحزم المتكاملة على توجيه هواء التبريد عبر مسار مُدار بدلاً من الاعتماد على الظروف المحيطة لغرفة الضاغط المزدحمة. الهدف من التصميم هو ضمان عدم تدهور أداء التبريد لمجرد أن موقع التثبيت كان أقل من المثالي.
مرونة التثبيت كميزة تشغيلية
ونظرًا لوصول الحزمة مجمعة واختبارها في المصنع، يتغير وقت التثبيت من تنسيق المكونات إلى الوضع والاتصال. بالنسبة للعمليات التي تحتاج إلى تشغيل السعة الجوية بسرعة - توسيع خط التعبئة والتغليف، وإنشاء ورشة عمل جديدة، وزيادة مؤقتة في الإنتاج - فإن هذا الانخفاض في تعقيد التركيب يترجم مباشرة إلى تقليل الاضطرابات. كما أن الشكل المتكامل يجعل من العملي تحديد موقع نظام الهواء بالقرب من نقطة الاستخدام، مما يقلل من عمليات التوزيع ويقلل من فقدان الضغط الذي يتراكم عبر المسافة.
2. جودة الهواء كنتيجة للتصميم: الترشيح المزدوج والتجفيف بالدراجة
غالبًا ما تتم مناقشة جودة الهواء المضغوط من حيث تصنيفات المرشح ونقاط الندى، ولكن السؤال العملي أبسط: هل يحتوي الهواء الذي يصل إلى الأداة أو العملية على الرطوبة والزيت الذي يسرع من تآكل الأنابيب وتآكلها؟ يجيب مركز المعالجة المتكامل في هذه الفئة من المعدات على هذا السؤال من خلال مسار ترشيح على مرحلتين ومرحلة تجفيف مبردة تتوافق مع مخرجات الضاغط بدلاً من اختيارها بشكل مستقل.
مسار الترشيح على مرحلتين
تم تصميم حزمة الترشيح لإزالة الجسيمات التي يصل حجمها إلى 1 ميكرون والهباء الجوي حتى 0.01 ميكرون. تتوافق هذه الأرقام مع منطقة الترشيح التجميعي عالي الكفاءة، حيث لا يقتصر الهدف على التقاط الملوثات المرئية فحسب، بل أيضًا حماية المعدات النهائية من الهباء الجوي الدقيق الذي يترسب على الأسطح الداخلية بمرور الوقت [3†L18-L20]. يسمح الترتيب المكون من مرحلتين لكل مرحلة بالتركيز على ملف تعريف مختلف للملوثات، مما يطيل عمر العنصر ويحافظ على انخفاض الضغط أقل مما يسمح به مرشح واحد مرهق.
والنتيجة العملية هي أن الأدوات والصمامات والمشغلات الهوائية تتلقى هواءً أقل احتمالاً لترك بقايا زيتية أو أغشية جسيمية على الأسطح الدقيقة. في المنشآت التي تعمل على تشغيل معدات تعمل بالهواء بشكل مستمر، لا يظهر هذا الاختلاف في جودة الهواء كفشل كبير، بل كمعدل تآكل أبطأ - والتآكل الأبطأ هو ما يترجم إلى فترات خدمة أطول وعدد أقل من حالات التوقف غير المخطط لها.
منطق مجفف الدراجات ومشكلة دورة العمل
تعمل المجففات المبردة تقليديًا بشكل مستمر، مما يحافظ على نشاط دائرة التبريد بغض النظر عما إذا كان الطلب على الهواء مرتفعًا أم منخفضًا. تغير تصميمات المجفف الدوري هذا السلوك: يتوقف المجفف عن العمل عندما يتوقف الضاغط، وبالتالي تتبع وظيفة التجفيف دورة التشغيل الفعلية لنظام الهواء بدلاً من التشغيل بجهد كامل أثناء فترات الخمول [12†L32-L37]. بالنسبة للعمليات التي لا تستهلك الهواء على مدار الساعة، فإن مطابقة نشاط التجفيف مع الطلب تمثل تحسينًا تشغيليًا ذا معنى.
يؤدي المجفف أيضًا وظيفة وقائية تتجاوز إزالة الرطوبة. يعد التكثيف في أنابيب الهواء المضغوط مساهمًا مباشرًا في التآكل الداخلي، وتصبح جزيئات التآكل ملوثات تنتقل في اتجاه مجرى النهر. من خلال الحفاظ على نقطة ندى الضغط تحت السيطرة، تقلل مرحلة التجفيف من الظروف التي تسمح ببدء تدهور جدار الأنابيب.
| مرحلة الترشيح | التجميع على مرحلتين وإزالة الجسيمات |
| تصنيف إزالة الجسيمات | يصل إلى 1 ميكرون |
| تصنيف إزالة الهباء الجوي النفط | يصل إلى 0.01 ميكرون |
| نوع المجفف | ركوب الدراجات المبردة، عملية مرتبطة بالضاغط |
| بناء المبادل الحراري | الفولاذ المقاوم للصدأ، فقدان الضغط المنخفض |
| إدارة المكثفات | تصريف الملف اللولبي مع فصل الرطوبة عالي الكفاءة |
3. إيقاعات الصيانة للأنظمة المتكاملة المدمجة
تعمل العبوة المتكاملة على تبسيط عملية التثبيت، ولكنها لا تلغي الحاجة إلى الصيانة المنضبطة. في بعض النواحي، فإنه يزيد من المخاطر: عندما يشترك الضغط والتجفيف والترشيح في حاوية واحدة، فإن المرشح المهمل أو المصرف المسدود يؤثر على سلسلة معالجة الهواء بأكملها بدلاً من مجرد مكون واحد معزول. وبالتالي فإن أسلوب الصيانة الذي يناسب هذه الأنظمة يعتمد على تكرار الفحص والوعي بالحالة بدلاً من التقويم الصارم وحده.
نقاط الاهتمام اليومية والأسبوعية
غالبًا ما تكون إجراءات الصيانة ذات القيمة الأعلى هي الأبسط. فحص مستوى الزيت قبل بدء التشغيل، والتأكد من أن مصارف المكثفات تعمل، والاستماع إلى ضجيج الصمام غير المعتاد أثناء جولة قصيرة لا يستغرق سوى دقائق معدودة ولكن يمكنك اكتشاف الظروف التي تسبق معظم حالات الفشل التي يمكن تجنبها [8†L27-L31]. في العبوات المدمجة، يكون إجراء عمليات الفحص هذه أسهل نظرًا لأنه يتم دمج المكونات القابلة للخدمة بدلاً من تشتيتها عبر الغرفة.
فترات التصفية ومواد التشحيم
عادة ما تتم جدولة استبدال مرشح الهواء بعد حوالي 4000 ساعة من التشغيل، على الرغم من أن البيئات المتربة أو الصعبة كيميائيًا قد تبرر فترات زمنية أقصر. عادةً ما تتبع تغييرات الزيت وفاصل الزيت دورة سنوية أو ما يقرب من 8000 ساعة، مع استخدام عينات الزيت للتأكد من أن مادة التشحيم تظل ضمن المواصفات [8†L28-L35]. الهدف من أخذ العينات ليس استبدال إرشادات الشركة المصنعة ولكن تكييفها مع الظروف الفعلية التي تواجهها الماكينة.
- يوميًا: تحقق من مستوى الزيت، وافحص تصريف المكثفات، ولاحظ أي تغيير في صوت التشغيل أو الاهتزاز.
- أسبوعيًا: قم بمراجعة قراءات الضغط وفحص الأنابيب والوصلات المرئية بحثًا عن علامات وجود رذاذ زيت أو رطوبة.
- عند 4000 ساعة: قم بتقييم حالة فلتر الهواء واستبدله إذا زاد انخفاض الضغط أو كان العنصر محملاً بشكل واضح.
- كل 8000 ساعة أو سنويًا: تغيير مادة التشحيم وفاصل الزيت مدعمة بنتائج عينة الزيت.
- بشكل مستمر: تعامل مع أي تسرب جديد، مهما كان صغيرًا، باعتباره سببًا للصيانة وليس مصدر إزعاج في الخلفية.
4. الطبقة الرقمية: المراقبة والانضباط التنبؤي
يؤدي دمج الضغط والتجفيف والترشيح في حزمة واحدة إلى إنشاء نقطة تركيز طبيعية للبيانات. بدلاً من مراقبة وحدات تحكم منفصلة لكل مرحلة، يمكن للمشغلين مراقبة النظام ككل. إن وجهة النظر الموحدة هذه هي الأساس للصيانة القائمة على الحالة، حيث تكون القرارات مدفوعة بالاتجاهات الملحوظة بدلاً من الافتراض بأن الفاصل الزمني الثابت سيكون مناسبًا دائمًا.
من الفترات الثابتة إلى الشروط المرصودة
لقد تجاوزت المراقبة التي تدعم تقنية إنترنت الأشياء الصناعية (IIoT) في أنظمة الهواء المضغوط القراءات البسيطة عن بعد. تستخدم الأساليب المعاصرة تدفقات بيانات مستمرة لتحديد خطوط الأساس والإبلاغ عن الحالات الشاذة - ارتفاع درجة حرارة التفريغ، أو انخفاض الضغط الذي يتطور تدريجيًا عبر المرشح، أو دورة تصريف المكثفات التي لم تعد تتوافق مع السلوك المتوقع [4†L6-L12]. بالنسبة للأنظمة المتكاملة الصغيرة، يمكن حتى لطبقة المراقبة المتواضعة أن توفر إنذارًا مبكرًا كان من الممكن تفويته لولا حدوث العطل.
وتتجلى قيمة هذا الانضباط بشكل خاص في المرافق التي لا يوجد بها موظفو صيانة متخصصون. يعد تنبيه الاتجاه الذي يطالب بتغيير الفلتر قبل أن يؤثر انخفاض الضغط على الإنتاج أقل إزعاجًا بكثير من الإغلاق غير المتوقع أثناء فترة الذروة. لا تحل طبقة المراقبة محل فني الصيانة؛ فهو يوجه الانتباه إلى المكون الذي يحتاج إليه بالفعل.
ما يجب مشاهدته في حزمة متكاملة
نظرًا لأن مراحل العلاج مرتبطة ببعضها البعض، يجب أن تتبع المراقبة مسار الهواء بدلاً من معالجة كل مكون على حدة. تؤثر حالة مرشح المدخل على حمل الضاغط؛ يؤثر أداء المجفف على مستويات الرطوبة النهائية؛ وتؤثر إدارة المكثفات على كليهما. وهناك روتين مراقبة مفيد يتتبع العلاقات بين هذه المراحل، وليس فقط القراءات الفردية. الضواغط الهواء اللولبية الصغيرة بقدرة 4-11 كيلو وات TASدمج هذه العلاقات في مظروف تشغيلي واحد، مما يجعل مهمة المراقبة أكثر تماسكًا حتى مع رفع التوقعات بشأن رؤية البيانات.
5. مطابقة الحزمة المتكاملة مع قيود المنشأة الحقيقية
إن قرار اعتماد نظام هوائي متكامل هو في النهاية قرار بشأن الملاءمة. قد يكون للمنشأة ذات المساحة الأرضية الوفيرة وغرفة الضاغط المركزي الحالية سبب أقل لإعطاء الأولوية لكثافة التعبئة والتغليف. ولكن بالنسبة لورش العمل، وخلايا التصنيع الصغيرة، والمختبرات، والمشاريع التحديثية حيث يتم احتساب كل متر مربع، فإن الشكل المتكامل يحل مجموعة من القيود التي تميل المكونات المنفصلة إلى تفاقمها.
مطابقة القدرات لا تقل أهمية. يغطي النطاق من 4 إلى 11 كيلووات نطاقًا من ملفات تعريف الطلب، بدءًا من الاستخدام المتقطع في ورشة عمل صغيرة وحتى التشغيل المستمر في خط إنتاج صغير الحجم. يتطلب الاختيار ضمن هذا النطاق تقييمًا صادقًا لدورة العمل، والاستخدام المتزامن للأداة، وفئة جودة الهواء التي تتطلبها المعدات النهائية بالفعل. النظام كبير الحجم يهدر الطاقة عند التحميل الجزئي؛ يجبر النظام الأصغر حجمًا الضاغط على تجاوز غلاف التشغيل المريح. ولا يلغي التصميم المتكامل الحاجة إلى هذا التقييم - فهو يضمن ببساطة أنه بمجرد إجراء التقييم، تتم مطابقة مراحل المعالجة بالفعل مع الضاغط بدلاً من تركها لعملية شراء منفصلة.
تعتبر الضوضاء عائقًا آخر تعالجه عملية التغليف المتكاملة بشكل مباشر. يسمح التشغيل الأكثر هدوءًا بوضع نظام الهواء بالقرب من منطقة العمل دون إنشاء حاوية منفصلة معالجة صوتيًا. وهذا القرب بدوره يؤدي إلى تقصير مدة تشغيل الأنابيب ويقلل من فقدان الضغط الذي يتراكم عبر مسارات التوزيع الطويلة.
بالنسبة للمؤسسات التي تعاملت سابقًا مع الهواء المضغوط كأداة مساعدة أساسية، فإن النهج المتكامل يشجع على اتخاذ موقف تشغيلي أكثر تعمدًا. النظام مرئي وموحد وسهل المراقبة ككل - مما يجعل من الأسهل الالتزام بمعايير الأداء بدلاً من انتظار الفشل في لفت الانتباه.
6. الأسئلة المتداولة
هل يؤدي دمج المجفف والمرشحات في مجموعة الضاغط إلى جعل الصيانة أكثر صعوبة؟
ليس بطبيعته. تظل المكونات القابلة للصيانة قابلة للوصول، ويعني الدمج أن الفني لا يحتاج إلى التنقل بين الوحدات المنفصلة أو تتبع الأنابيب المترابطة لتحديد موقع الفلتر أو الصرف. المفتاح هو اتباع إرشادات الوصول الخاصة بالشركة المصنعة والحفاظ على نظافة محيط العبوة بحيث يمكن الوصول إلى الألواح والمصارف دون أي عائق.
كيف يختلف المجفف المبرد بالدراجة عن المجفف غير الدوري في التشغيل اليومي؟
يقوم المجفف التدويري بإيقاف دائرة التبريد الخاصة به عندما ينخفض الطلب على الهواء المضغوط ويتوقف الضاغط، بينما يستمر المجفف غير التدويري في العمل. في المنشآت ذات الطلب المتغير أو المتقطع على الهواء، يعمل هذا السلوك على محاذاة نشاط التجفيف مع الاستخدام الفعلي بدلاً من التشغيل بشكل مستمر خلال فترات الخمول. والنتيجة هي تطابق أوثق بين استخدام الطاقة والعمل الذي يتم تنفيذه.
هل يمكن تركيب نظام متكامل على الحائط أو في الزاوية؟
غالبًا ما يتم تصميم الحزم المتكاملة مع مراعاة مرونة التثبيت، ولكن متطلبات التخليص المحددة تعتمد على الطراز واحتياجاته من التبريد والوصول إلى الخدمة. يجب دائمًا اتباع إرشادات التثبيت الخاصة بالشركة المصنعة فيما يتعلق بالحد الأدنى من الخلوصات للتهوية وفتح اللوحة والوصول إلى الصرف. عندما يتم استيفاء هذه المتطلبات، فإن المساحة المدمجة تجعل وضع الجدار المجاور أو الزاوية عمليًا في كثير من الحالات.
ما هي فئة جودة الهواء التي يمكن لهذا النوع من النظام تحقيقها؟
مع الترشيح على مرحلتين لإزالة الجسيمات إلى 1 ميكرون والهباء الجوي إلى 0.01 ميكرون، مدعومًا بالتجفيف المبرد، تم تصميم النظام لتوفير هواء مضغوط نظيف وجاف مناسب لحماية الأدوات والمعدات الصناعية العامة. تعتمد فئة ISO 8573-1 المناسبة على التطبيق النهائي المحدد، ويجب أن تتوافق مراحل الترشيح والتجفيف مع هذا المتطلب.
هل مراقبة إنترنت الأشياء الصناعية ضرورية لضاغط صغير متكامل؟
إنه ليس ضروريًا تمامًا، ولكنه يغير وضع الصيانة من رد الفعل إلى الاستنارة. حتى أن مراقبة الاتجاه الأساسي لدرجة حرارة التفريغ، وانخفاض الضغط عبر المرشحات، وسلوك المكثفات توفر مؤشرات مبكرة تسمح بالتخطيط للصيانة بدلاً من الارتجال. بالنسبة للمرافق التي لا يوجد بها موظفين فنيين في الموقع، يمكن أن تكون هذه الرؤية ذات قيمة خاصة.
هل أنت على استعداد لتبسيط أثر نظام الهواء دون المساس بجودة الهواء؟
يخبراتصل بناحول دورة العمل الخاصة بك، وقيود المساحة، ومتطلبات جودة الهواء النهائية، وضواغط الهواء اللولبية الصغيرة بقدرة 4-11 كيلو وات TASيمكن تقييمها وفقًا لواقع منشأتك بدلاً من ورقة المواصفات العامة.
جي دي كيهيدعم اختيار نظام الهواء المتكامل مع التوجيه الذي يركز على التطبيق.